Nella produzione di un componente, rispettare le dimensioni indicate nel disegno tecnico potrebbe sembrare un requisito elementare: il progettista definisce una quota, il fornitore realizza il pezzo e il controllo qualità verifica che il valore rientri nella tolleranza stabilita.
Nella realtà della subfornitura industriale, il processo è molto più complesso. Un componente può risultare formalmente conforme se considerato da solo e generare comunque problemi durante l’assemblaggio. Può essere prodotto correttamente, ma deformarsi durante il trasporto. Oppure può richiedere una rilavorazione che modifica la configurazione prevista, senza che l’informazione venga registrata e trasferita correttamente.
Le vicende industriali raccontate nei documentari e nelle inchieste dedicate a Boeing hanno riportato l’attenzione proprio su questo punto: la qualità di un prodotto complesso non coincide con la somma dei controlli effettuati sui singoli pezzi. Dipende dalla capacità dell’intera organizzazione di governare tolleranze, modifiche, non conformità e responsabilità lungo una supply chain estesa.
Il caso Boeing: cosa può imparare la manifattura
Il settore aeronautico rappresenta un caso estremo, perché un aeromobile è composto da milioni di parti realizzate da una rete internazionale di fornitori e subfornitori. Strutture, pannelli, sistemi elettronici, motori e componenti meccanici devono convergere nell’assemblaggio finale rispettando requisiti dimensionali e funzionali molto rigorosi.
Le cronache relative al Boeing 737 MAX e, successivamente, all’incidente del volo Alaska Airlines 1282 hanno mostrato le conseguenze di una qualità non governata come sistema.
Il 5 gennaio 2024, durante il volo di un Boeing 737 MAX 9, un pannello utilizzato per chiudere un’uscita non necessaria nella configurazione dell’aeromobile si separò dalla fusoliera. Il rapporto del National Transportation Safety Board ha ricondotto l’evento alla mancata reinstallazione di quattro bulloni di sicurezza, rimossi durante una rilavorazione effettuata nello stabilimento.
Non si trattò quindi di un errore dimensionale. Il caso è tuttavia significativo per la subfornitura perché dimostra come una non conformità rilevata su un elemento, in quel caso alcuni rivetti, possa rendere necessario smontare un assieme, modificare la sequenza produttiva e introdurre nuovi rischi. Se rilavorazione, documentazione e verifica finale non restano collegate, il problema iniziale può trasformarsi in un difetto differente e più grave.
Il pannello esaminato, secondo le prime analisi tecniche, risultava realizzato in accordo con i disegni di progettazione. A determinare l’evento non fu dunque la geometria nominale del componente, ma la perdita di controllo sul processo attraverso cui era stato rimosso, riparato e rimontato.
È una distinzione importante: misurare bene i pezzi è indispensabile, ma non è sufficiente.
Una quota non è soltanto un numero
Ogni quota riportata su un disegno descrive una caratteristica geometrica, ma non tutte le dimensioni hanno la stessa importanza funzionale.
Una variazione di qualche decimo di millimetro può essere irrilevante su una superficie esterna e impedire il corretto accoppiamento tra due componenti. Allo stesso modo, una tolleranza molto stretta può essere tecnicamente rispettabile ma inutile, costosa o persino difficile da verificare in modo ripetibile.
Per questo le tolleranze dovrebbero derivare dalla funzione del componente e non da un generico desiderio di maggiore precisione.
Nella definizione dimensionale occorre considerare:
- funzione del pezzo all’interno dell’assieme;
- metodo di fabbricazione;
- materiali e trattamenti;
- modalità di montaggio;
- deformazioni previste;
- temperatura di esercizio;
- strumenti disponibili per il controllo;
- capacità effettiva del processo produttivo.
La precisione corretta non coincide necessariamente con la tolleranza più stretta. È quella che garantisce la funzione del prodotto senza introdurre costi e complessità non giustificati.
Il problema dell’accumulo delle tolleranze
Uno dei rischi più frequenti negli assiemi complessi è il cosiddetto tolerance stack-up, ossia l’accumulo delle tolleranze.
Immaginiamo una struttura composta da cinque elementi montati in sequenza. Ogni componente rispetta la propria tolleranza, ma si trova vicino al limite massimo consentito. Sommando le variazioni, la posizione finale potrebbe risultare incompatibile con il componente che deve essere installato successivamente.
Tutti i pezzi sarebbero conformi presi singolarmente, mentre l’assieme risulterebbe difficile o impossibile da montare.
L’analisi delle catene di tolleranza serve proprio a prevedere l’effetto combinato delle variazioni dimensionali. Può essere svolta secondo un approccio worst case, considerando la combinazione più sfavorevole, oppure attraverso metodi statistici basati sulla distribuzione reale dei processi.
Per applicare correttamente questi metodi servono però dati affidabili sulla capacità produttiva dei fornitori. Se il progettista assume che il processo sia stabile ma il fornitore produce risultati molto dispersi, l’analisi teorica perde parte della propria validità.
Quando il componente arriva dal subfornitore
Affidare la produzione a un fornitore esterno non trasferisce automaticamente anche la responsabilità sulla qualità finale del prodotto.
Il committente deve comunicare con chiarezza requisiti, quote funzionali, caratteristiche speciali e criteri di accettazione. Il fornitore, da parte sua, deve dimostrare di possedere macchine, strumenti, procedure e competenze adeguate.
Il processo non dovrebbe quindi limitarsi all’invio di un file CAD e alla ricezione del componente finito. Deve comprendere almeno:
- disegno tecnico controllato e associato alla corretta revisione;
- definizione delle tolleranze dimensionali e geometriche;
- indicazione delle caratteristiche critiche o significative;
- piano di controllo concordato;
- strumenti e metodi di misura compatibili;
- gestione documentata delle deviazioni;
- tracciabilità di materiali, lotti e processi;
- approvazione delle eventuali rilavorazioni.
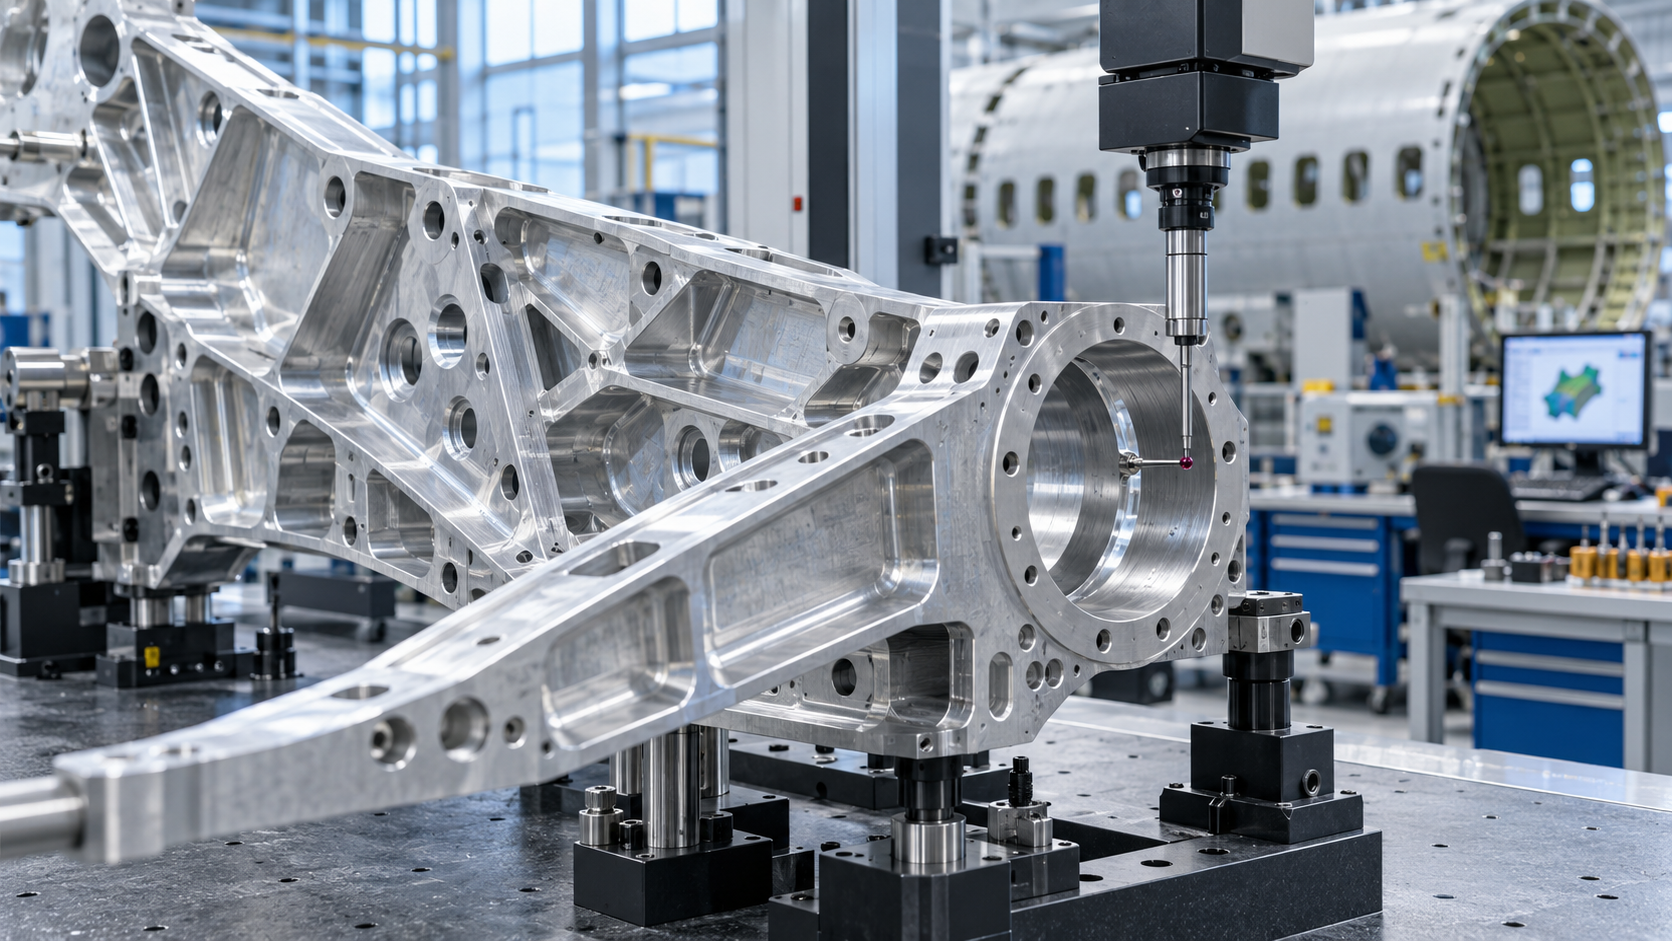
Un file CAD descrive la geometria nominale, ma non sempre contiene tutte le informazioni necessarie a produrre e verificare correttamente il pezzo. Da qui deriva l’importanza del Product Manufacturing Information, attraverso cui quote, tolleranze, riferimenti, finiture e altre indicazioni vengono associate direttamente al modello tridimensionale.
La tolleranza geometrica conta quanto quella dimensionale
Un componente può rispettare lunghezza, larghezza e diametro previsti e non funzionare ugualmente. Questo accade quando il problema riguarda forma, orientamento o posizione.
Planarità, perpendicolarità, concentricità, parallelismo e posizione sono caratteristiche che descrivono come una superficie o un elemento geometrico deve comportarsi rispetto agli altri.
Un foro può avere il diametro corretto ma trovarsi nella posizione sbagliata. Una flangia può rispettare lo spessore nominale ma non essere sufficientemente piana. Un albero può avere il diametro richiesto e presentare un errore di forma che produce vibrazioni durante la rotazione.
Il sistema GPS, Geometrical Product Specifications, e il GD&T, Geometric Dimensioning and Tolerancing, permettono di trasformare la funzione progettuale in requisiti verificabili. Affinché siano efficaci, progettista, fornitore e addetto al controllo devono però interpretarli nello stesso modo.
Anche la misurazione possiede una tolleranza
Ogni misura contiene un’incertezza. Il risultato dipende dallo strumento, dal metodo, dall’operatore, dall’ambiente e dalle condizioni del componente.
Temperatura, umidità, pulizia delle superfici, forza applicata durante il controllo e modalità di posizionamento possono modificare il valore rilevato. Nei componenti di grandi dimensioni, anche una variazione termica apparentemente contenuta può determinare differenze misurabili.
Questo significa che un pezzo vicino al limite di tolleranza potrebbe essere giudicato conforme dal fornitore e non conforme dal cliente, pur essendo misurato da entrambi con strumenti calibrati.
Prima di iniziare la produzione è quindi utile condividere:
- metodo di misura;
- riferimenti utilizzati;
- punti nei quali effettuare il controllo;
- condizioni ambientali;
- orientamento del componente;
- sistema di fissaggio;
- regola decisionale applicata in presenza di incertezza.
Nei processi più articolati può essere necessario eseguire un’analisi MSA, Measurement System Analysis, per verificare quanto la variabilità osservata dipenda dal processo produttivo e quanto dal sistema di misura.
Il rischio delle rilavorazioni non documentate
Quando un pezzo non rispetta le specifiche, le possibili decisioni sono diverse: scarto, rilavorazione, utilizzo previa concessione oppure modifica del progetto.
La scelta deve essere valutata e registrata. Una correzione apparentemente semplice può infatti influire su caratteristiche diverse da quella che si intende ripristinare.
Allargare un foro può risolvere un problema di montaggio, ma modificare la resistenza della zona. Rettificare una superficie può recuperare la planarità, riducendo però lo spessore. Forzare due parti durante l’assemblaggio può permettere di chiudere il gruppo introducendo tensioni residue.
Nel caso richiamato dalle indagini sul Boeing 737 MAX 9, una rilavorazione rese necessaria la rimozione temporanea del pannello. Il problema successivo non derivò dal componente riparato, ma dalla mancata ricostruzione completa e verificata della configurazione prevista.
La lezione per la manifattura è che ogni rilavorazione dovrebbe essere considerata una modifica temporanea dello stato del prodotto. Fino alla chiusura documentata dell’intervento, l’assieme non dovrebbe tornare nel normale flusso produttivo.
Controllo in accettazione o qualità alla fonte?
Molte aziende cercano di proteggersi aumentando i controlli sui componenti in ingresso. È una misura utile, ma presenta alcuni limiti.
Verificare integralmente ogni quota di ogni pezzo può essere costoso, rallentare la produzione e spostare l’individuazione del problema alla fine del processo del fornitore, quando materiali, macchine e ore di lavoro sono già stati impiegati.
Un modello più solido combina diversi livelli di controllo:
- validazione iniziale del processo del fornitore;
- approvazione dei primi campioni;
- monitoraggio statistico delle caratteristiche significative;
- controlli durante la produzione;
- verifica finale prima della spedizione;
- controlli mirati in accettazione;
- analisi strutturata delle non conformità.
L’obiettivo non è controllare tutto nello stesso modo, ma concentrare le risorse sulle caratteristiche che possono compromettere montaggio, prestazioni, durata o sicurezza.
Digitalizzare la continuità tra progetto, fornitore e qualità
La gestione delle tolleranze può essere sostenuta da un ambiente digitale che colleghi progettazione, produzione e controllo.
Il sistema PLM conserva modelli, disegni, revisioni e specifiche. Il software di gestione della qualità registra non conformità, concessioni e azioni correttive. MES ed ERP associano i componenti a ordini, lotti, materiali e fasi produttive. Le macchine di misura generano rapporti che possono essere confrontati automaticamente con le caratteristiche definite nel progetto.
Questa continuità aiuta a evitare che il fornitore produca utilizzando una revisione superata o che una modifica approvata non venga comunicata al reparto di controllo. Consente inoltre di individuare tendenze progressive, come una quota che rimane nei limiti ma si avvicina costantemente a uno degli estremi della tolleranza.
In questo caso il dato dimensionale non serve soltanto a separare i pezzi conformi da quelli non conformi. Diventa uno strumento per intervenire prima che il processo produca uno scarto o provochi un problema di assemblaggio.
La qualità della fornitura è una relazione tecnica
Quando emergono problemi dimensionali ripetuti, la risposta più immediata è spesso irrigidire le specifiche o aumentare i controlli. Non sempre è la soluzione migliore.
Una collaborazione tecnica tra committente e fornitore può far emergere tolleranze non coerenti con il metodo produttivo, riferimenti difficili da riprodurre, disegni ambigui o strumenti di controllo non adeguati. In altri casi, il processo del fornitore potrebbe essere semplicemente instabile e richiedere un’azione correttiva.
La qualità nella subfornitura nasce quindi da una combinazione di competenze:
- il progettista conosce la funzione del componente;
- il tecnologo comprende il processo produttivo;
- il metrologo definisce come verificare il risultato;
- il fornitore conosce le condizioni reali della lavorazione;
- il responsabile qualità governa deviazioni e azioni correttive;
- l’assemblaggio osserva il comportamento effettivo dei pezzi.
Separare queste competenze aumenta il rischio che ciascun soggetto controlli correttamente la propria attività senza accorgersi di ciò che accade nelle interfacce.
Non basta che il pezzo sia “a disegno”
Le vicende raccontate intorno a Boeing non dimostrano che l’esternalizzazione sia di per sé pericolosa e non possono essere ridotte a un generico problema di precisione dimensionale. Mostrano invece quanto diventi delicato mantenere controllo, comunicazione e responsabilità quando il prodotto è costruito attraverso una supply chain articolata.
Un componente conforme deve essere anche identificato, tracciato, assemblato secondo la procedura prevista e verificato dopo ogni intervento. La precisione non è una proprietà isolata del pezzo: è il risultato di una catena che unisce progettazione, processo, misurazione, documentazione e cultura della qualità.
Nella subfornitura industriale, pochi decimi possono impedire un montaggio. Ma una modifica non registrata, un controllo omesso o una responsabilità poco chiara possono produrre conseguenze ancora più rilevanti.
Per approfondire le risultanze tecniche dell’indagine sul distacco del pannello del Boeing 737 MAX 9: National Transportation Safety Board – Alaska Airlines Flight 1282